Reciclar baterias coche
En España se recicla prácticamente el 100% de las baterías de plomo-ácido de coche y se recupera aproximadamente el 98% del plomo. En 2026, el reto crítico es escalar la gestión de las baterías de vehículos eléctricos, con más recogida, trazabilidad y capacidad industrial especializada.
Para un hotel, un parking, una flota o una estación de recarga, reciclar baterías de coche no consiste en dejar un acumulador usado en cualquier punto limpio. Hay que identificar el tipo de batería, valorar su estado, asegurarla, documentar el residuo y entregarlo a un gestor autorizado. La diferencia entre una operación ordenada y una retirada improvisada puede afectar a la seguridad, los costes y el cumplimiento normativo.
La realidad del reciclaje de baterías en España
España dispone de una cadena industrial madura para las baterías tradicionales de plomo-ácido. El flujo de un coche eléctrico requiere otra preparación: protocolos de seguridad, diagnóstico, clasificación por química y plantas capaces de tratar paquetes complejos.
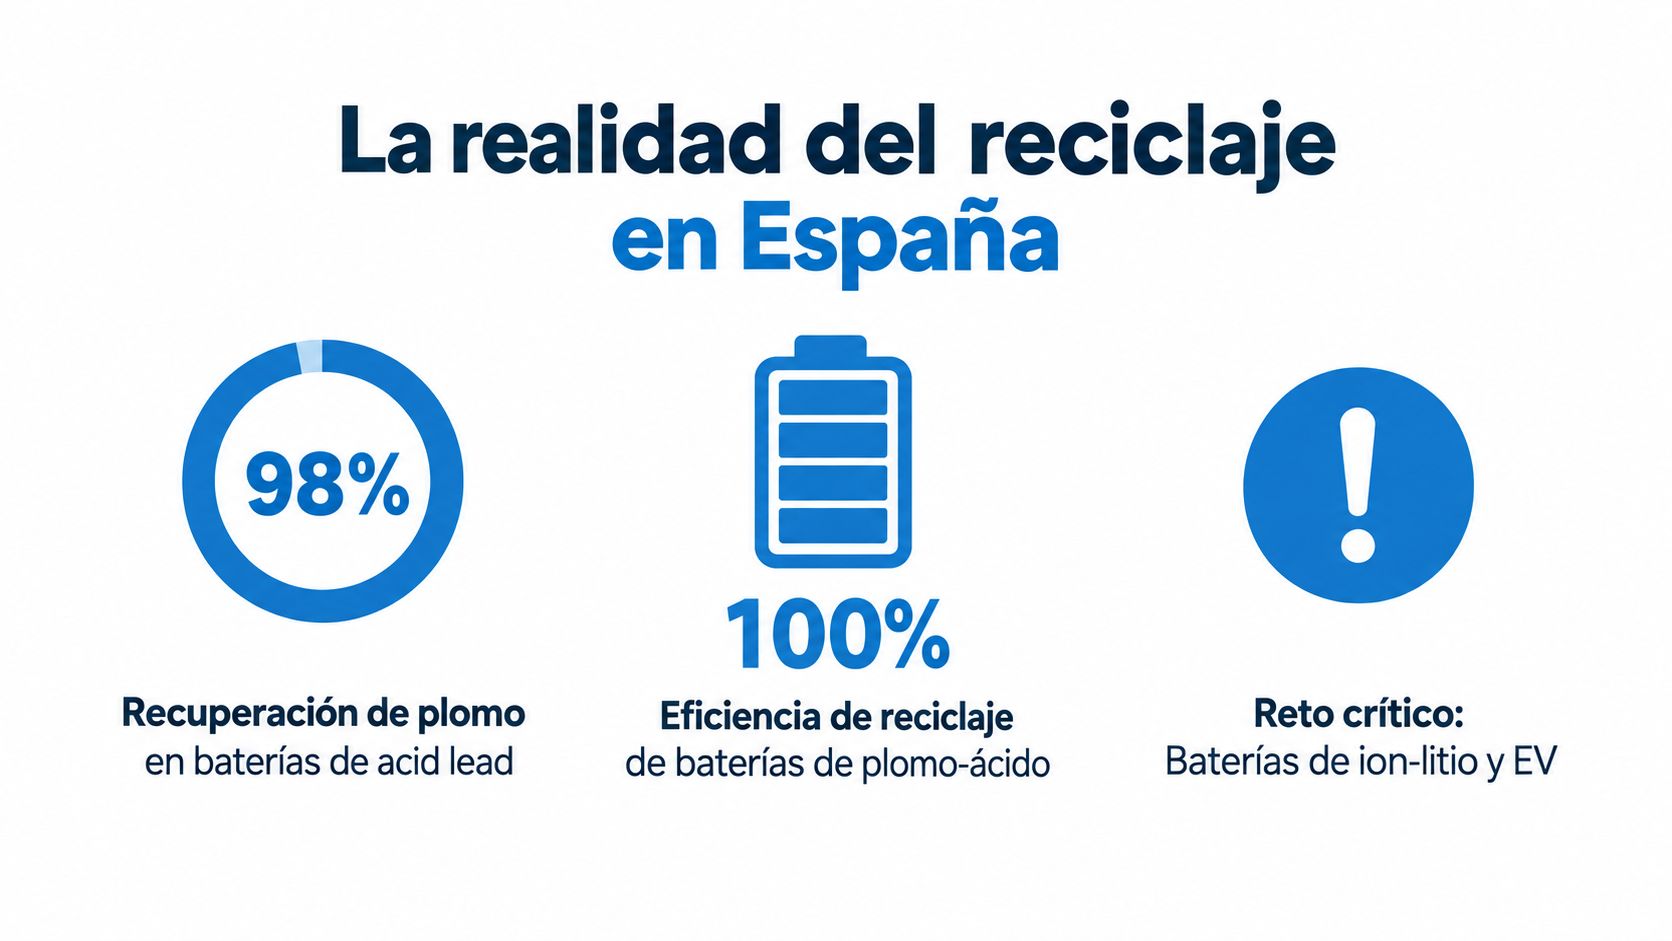
Según la Dirección General de Tráfico, en España se recicla prácticamente el 100% de las baterías de plomo-ácido y se recupera aproximadamente el 98% del plomo para fabricar nuevas baterías. Cientos de puntos de recogida, plantas trituradoras y fundiciones sostienen este circuito. La infraestructura permite recibir, separar, tratar y reincorporar materiales sin depender de soluciones experimentales.
El flujo de baterías de vehículos eléctricos todavía está construyéndose. En 2025 se recogieron 189.400 kilos, un 19% más que el año anterior, según los datos de Recyclia. La cifra aún queda lejos de la escala del plomo-ácido, pero ya exige procedimientos específicos para identificar daños, conservar los paquetes y derivarlos al gestor adecuado.
El cuello de botella está después de la recogida
Retirar una batería correctamente no completa la operación. El responsable debe asegurar el transporte, obtener un diagnóstico fiable y elegir una ruta de tratamiento compatible con la química y el estado del paquete. Un acumulador dañado, por ejemplo, no se gestiona igual que uno sustituido por desgaste.
La presión logística aumentará. Una referencia sectorial proyecta más de 3,4 millones de paquetes procedentes de automóviles eléctricos en 2025. Esa previsión muestra la dimensión del reto, aunque no implica que todos los paquetes estén preparados para reciclarse al mismo tiempo.
En cargadores, talleres y flotas, el plan de mantenimiento debe asignar también la custodia de baterías retiradas, dañadas o almacenadas. Controlar la potencia y la disponibilidad de una instalación no basta si nadie sabe dónde permanece una batería averiada, quién la ha aislado ni qué gestor la recogerá.
La degradación también influye en la decisión entre reparar, reutilizar o reciclar. Para valorar esa sustitución puede consultarse la guía sobre cuánto dura la batería de un coche eléctrico.
Protocolos de seguridad y preparación previa
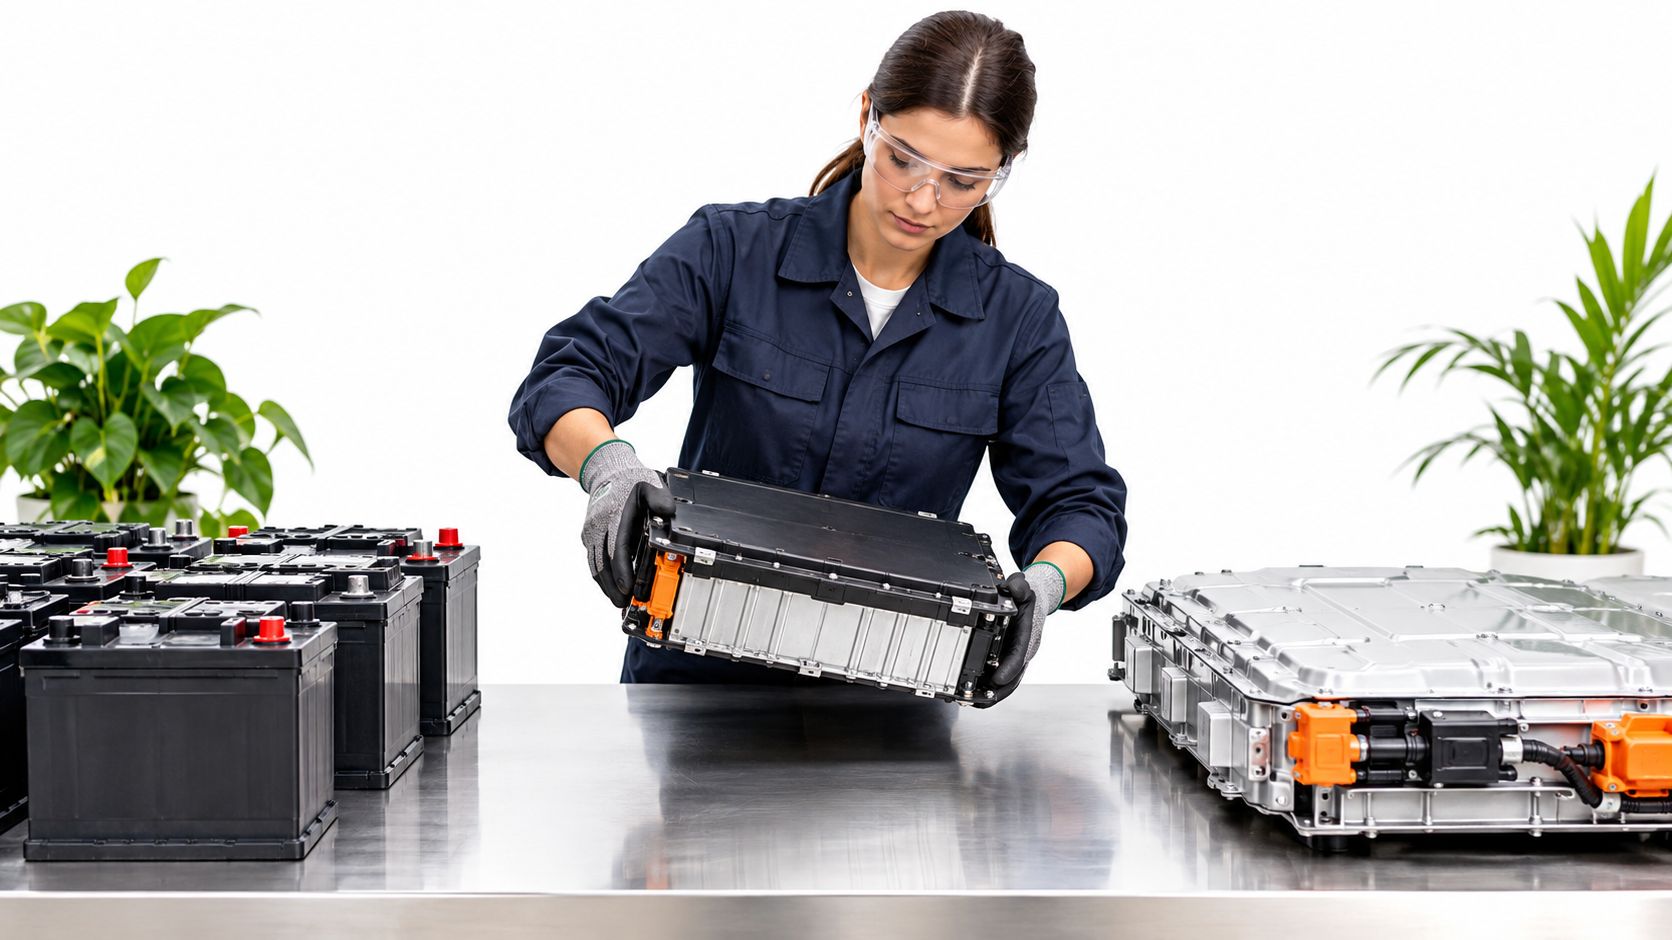
Una batería de vehículo eléctrico no debe tratarse como una caja pesada que se traslada al almacén. Puede conservar energía, presentar daños internos no visibles o reaccionar de forma peligrosa si se manipula, perfora o conecta de manera incorrecta. El equipo responsable tiene que asumir que una batería aparentemente apagada sigue requiriendo control.
Regla operativa: si no puedes confirmar el estado eléctrico y físico de la batería, no la manipules como un residuo convencional.
Antes de moverla
Empieza por registrar el incidente. Anota el vehículo o equipo de origen, la ubicación, el motivo de la retirada y cualquier señal visible, como golpes, deformación, olor extraño, calentamiento, humo o fuga. Si la batería está instalada en un vehículo, la desconexión debe realizarla personal cualificado con el procedimiento del fabricante.
Después, aplica una revisión básica:
- Aislamiento del área: impide el acceso de clientes, empleados y vehículos hasta que un responsable determine la situación.
- Equipos de protección: utiliza protección ocular, guantes adecuados y ropa de trabajo compatible con el riesgo eléctrico y químico identificado.
- Terminales protegidos: evita contactos accidentales y asegura los conectores para que no queden expuestos durante la manipulación.
- Estado físico documentado: fotografía el paquete y registra golpes, cables dañados, carcasas deformadas o signos de calentamiento.
- Contenedor apropiado: utiliza un sistema de almacenamiento y transporte indicado por el gestor autorizado, no una caja improvisada ni un espacio junto a materiales combustibles.
El error más serio aparece cuando el personal mezcla baterías con estados de salud distintos o junta unidades dañadas con otras aparentemente estables. La documentación técnica de Recyclia destaca la importancia de la recepción segura, el diagnóstico, la descarga controlada y la clasificación previa. Sin esa separación, aumenta el riesgo térmico y puede empeorar la recuperación de materiales.
Qué no funciona
No funciona dejar la batería en una zona de residuos generales, apilar paquetes sin etiquetado ni trasladarlos sin confirmar la capacidad del receptor. Tampoco conviene improvisar una descarga con herramientas no diseñadas para ese trabajo. Una medición puntual puede orientar, pero no sustituye el diagnóstico profesional. Para entender el uso seguro de instrumentos en comprobaciones eléctricas sencillas, consulta esta explicación sobre cómo medir resistencia con un multímetro.
En una estación de recarga, el procedimiento debe indicar quién corta el equipo, quién señaliza el área, quién contacta con el gestor y dónde se conserva la documentación. Esa claridad evita que el turno de noche tome decisiones distintas a las del equipo de mantenimiento.
Nueva normativa de trazabilidad y cumplimiento
Para un particular, la pregunta suele ser dónde entregar una batería. Para una empresa, la pregunta correcta es más amplia: quién genera el residuo, cómo se clasifica, quién lo transporta y qué prueba demuestra su entrega.
El Reglamento 2023/1542 introduce una nueva clasificación LER aplicable el 9 de noviembre de 2026, según la información sectorial sobre el Reglamento europeo de baterías y la codificación LER. El mismo marco recoge que las baterías de automoción deben entregarse sin coste para el usuario en puntos de recogida selectiva. Esto protege al usuario particular, pero no elimina las responsabilidades documentales de un hotel, un operador de parking o una flota que gestiona residuos de forma habitual.
La trazabilidad empieza en el punto de retirada
El registro interno debería conservar, como mínimo, la identificación del activo, la fecha de retirada, el estado de la batería, el responsable que la aisló, el gestor contactado y el destino confirmado. También conviene guardar fotografías, albaranes y justificantes de recepción.
Los sistemas administrativos de residuos, como eSIR o SIRA, no son simples formularios digitales. Funcionan como herramientas para conectar la generación del residuo con su movimiento y tratamiento. Si el código no coincide con la naturaleza del residuo, el gestor puede rechazar la retirada o exigir una corrección antes de aceptar el transporte.
- Particular: entrega la batería en un punto de recogida selectiva habilitado.
- Empresa: identifica la responsabilidad del residuo y conserva la documentación de la entrega.
- Gestor: confirma que dispone de autorización y capacidad real para recibir esa química y ese formato.
- Operador de infraestructura: integra la retirada en sus procedimientos de mantenimiento y auditoría.
Una clasificación incorrecta no es un detalle menor. Puede retrasar la retirada, generar almacenamiento prolongado y dejar a la empresa sin una prueba clara de gestión. Por eso, el cumplimiento legal de una instalación de recarga debe contemplar tanto la instalación eléctrica como la fase posterior de operación y sustitución.
En 2026, la trazabilidad tendrá más peso porque las empresas deberán demostrar un control continuo, no solo enseñar que una batería desapareció del almacén. La documentación debe acompañar al residuo desde la decisión de retirarlo hasta su recepción por un operador autorizado.
Dónde entregar baterías usadas de forma segura
No todos los puntos que reciben residuos aceptan baterías de vehículos eléctricos. Un punto limpio municipal puede gestionar pilas o baterías convencionales y no tener medios para recibir un paquete de alta tensión dañado. La disponibilidad física no equivale a autorización técnica.
El mapa REVE estatal permite consultar la ubicación y disponibilidad de puntos de recarga. La red pública española supera los 40.000 puntos de recarga y se organiza en más de 13.100 emplazamientos físicos, según la información oficial citada por MITECO. Estos mapas ayudan a localizar infraestructura de movilidad, pero no deben interpretarse automáticamente como un directorio de centros autorizados para reciclar baterías.
Verifica el destino antes de transportar
Antes de enviar una batería, pide al receptor una confirmación concreta. Debe indicar qué tipos de baterías acepta, cómo recibe unidades dañadas, qué condiciones aplica al transporte y qué documento entrega tras la recepción. Si responde únicamente que “recoge baterías”, falta información para una operación empresarial segura.
En un hotel, el flujo suele empezar en el taller o en el aparcamiento. En una flota, puede originarse durante una reparación, una colisión o una sustitución preventiva. En ambos casos, el responsable no debería llevar el paquete al primer centro disponible. Primero debe confirmar que el destino puede recibirlo y que existe una cadena posterior de tratamiento.
| Alternativa | Ventaja | Limitación |
|---|---|---|
| Punto de recogida selectiva | Adecuado para entregas previstas y residuos aceptados | Puede no disponer de medios para paquetes de vehículos eléctricos |
| Concesionario o fabricante | Conoce el modelo y sus procedimientos | Hay que confirmar si acepta baterías fuera de garantía o de terceros |
| Gestor especializado | Puede organizar retirada, transporte y documentación | Requiere validar autorización, capacidad y condiciones |
| Almacén interno | Permite aislar temporalmente el residuo | No es una solución final y aumenta la responsabilidad del operador |
La regla práctica es no confundir proximidad con idoneidad. Para un particular, la entrega selectiva resuelve la obligación básica. Para una empresa, hacen falta además autorización, trazabilidad y un destino verificable.
Segunda vida vs reciclaje industrial avanzado
Una batería retirada de un coche eléctrico puede seguir siendo útil, pero solo después de una evaluación técnica. Si ya no cumple las exigencias de propulsión, algunos módulos pueden destinarse a almacenamiento estacionario para un edificio, una instalación solar o una infraestructura de recarga.
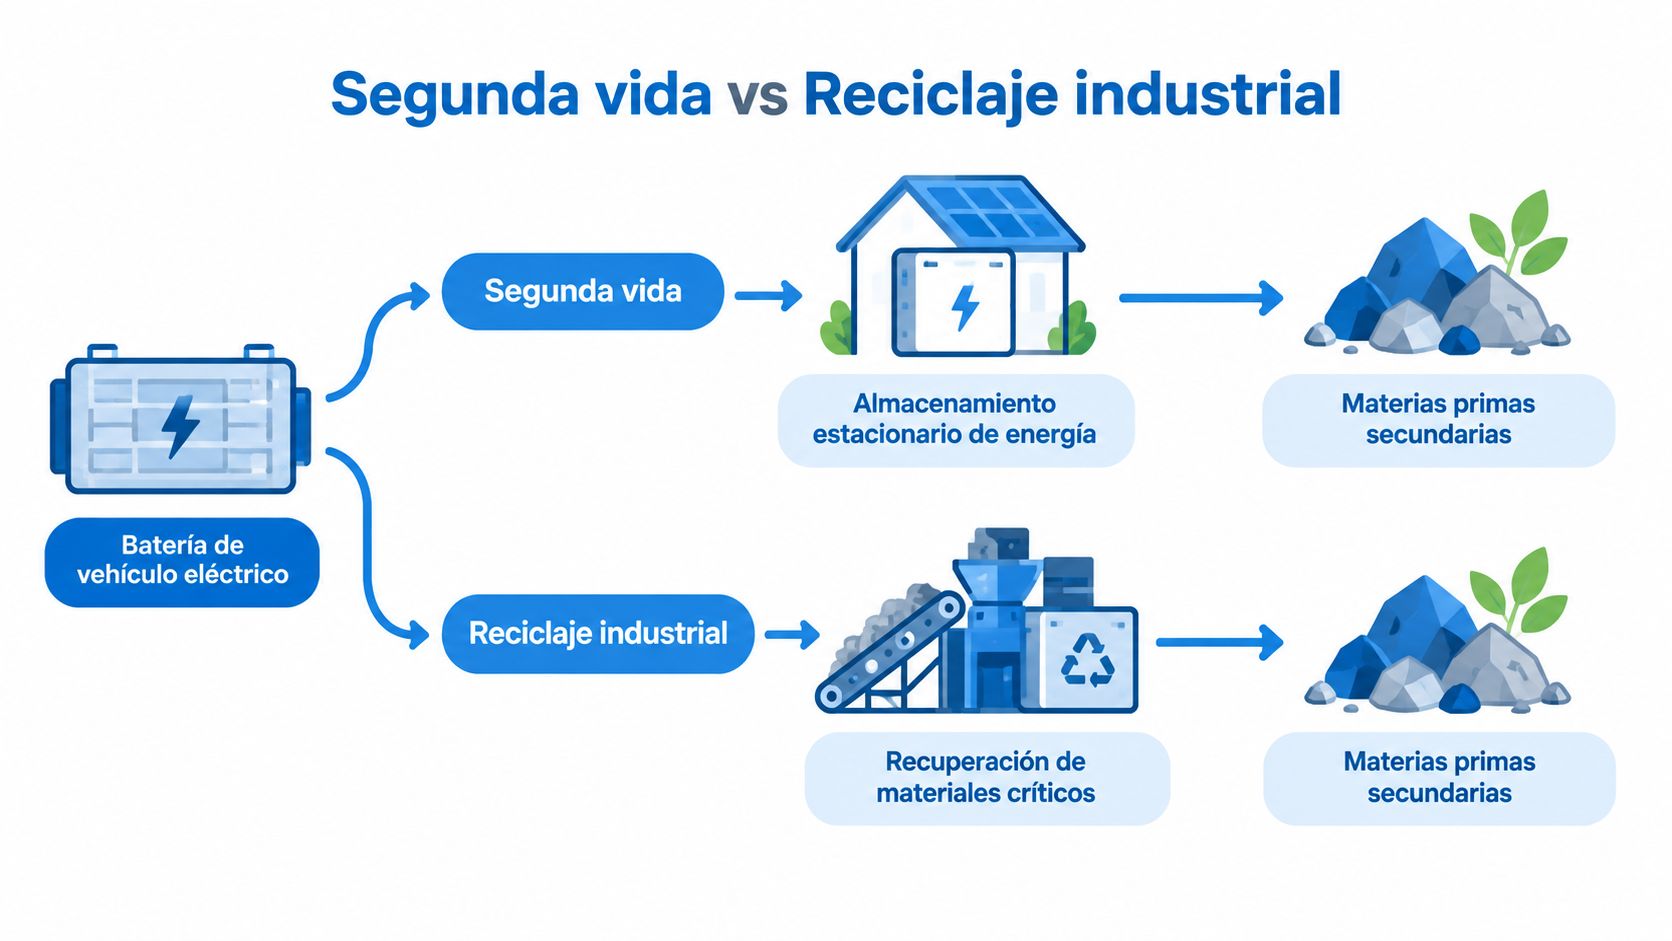
La capacidad restante es solo uno de los criterios. También deben revisarse la seguridad, el equilibrio entre módulos, el historial de uso, los daños estructurales, la posibilidad de certificar el conjunto y el coste de desmontaje. Reutilizar una batería sin ese diagnóstico puede trasladar el riesgo a otro emplazamiento.
Cuándo tiene sentido cada ruta
La segunda vida puede encajar cuando los módulos mantienen un comportamiento suficientemente uniforme, no presentan daños estructurales y existe una aplicación estacionaria con control térmico y eléctrico. Un hotel podría estudiar esta opción para cubrir parte de sus consumos internos, aunque necesitaría un integrador que validase el sistema completo, sus protecciones y su supervisión.
El reciclaje industrial resulta más adecuado para paquetes dañados, inestables, no certificables o sin una reutilización segura. La ruta suele incluir descarga controlada, desmontaje, separación mecánica y recuperación metalúrgica. La hidrometalurgia emplea soluciones químicas y puede mejorar la selectividad sobre determinados materiales. La pirometalurgia tolera mejor algunas mezclas, aunque puede reducir la recuperación de litio.
La química condiciona la clasificación y el tratamiento. LFP, NMC y NCA no deben tratarse como si fueran equivalentes. Sus composiciones requieren decisiones distintas desde la recepción, y una separación correcta mejora la calidad del material de entrada y evita enviar recursos a una ruta poco eficiente.
El informe de Recyclia sitúa el reciclaje de baterías de coche eléctrico entre el 60% y el 80% según el proceso. También recoge objetivos europeos de recuperación de litio del 50% para 2027 y del 80% para 2031, cifras que deben entenderse como objetivos de recuperación y no como una garantía para cada paquete. El resultado real depende de la química, el estado de la batería, la preparación y la tecnología de la planta.
Para decidir, conviene comparar el coste de desmontaje, la certificación necesaria, la aplicación disponible y el destino final de los materiales. Una segunda vida solo aporta valor si mantiene un control verificable durante toda la operación.
Este vídeo muestra la diferencia entre reutilizar un sistema y separar sus materiales.
Errores comunes y mejores prácticas
El error más extendido es pensar que toda batería usada sigue el mismo recorrido. Una batería de plomo-ácido, un módulo LFP y un paquete NMC dañado no presentan los mismos riesgos ni deben entregarse con la misma descripción. La empresa que mezcla categorías pierde información y puede complicar la recepción por parte del gestor.
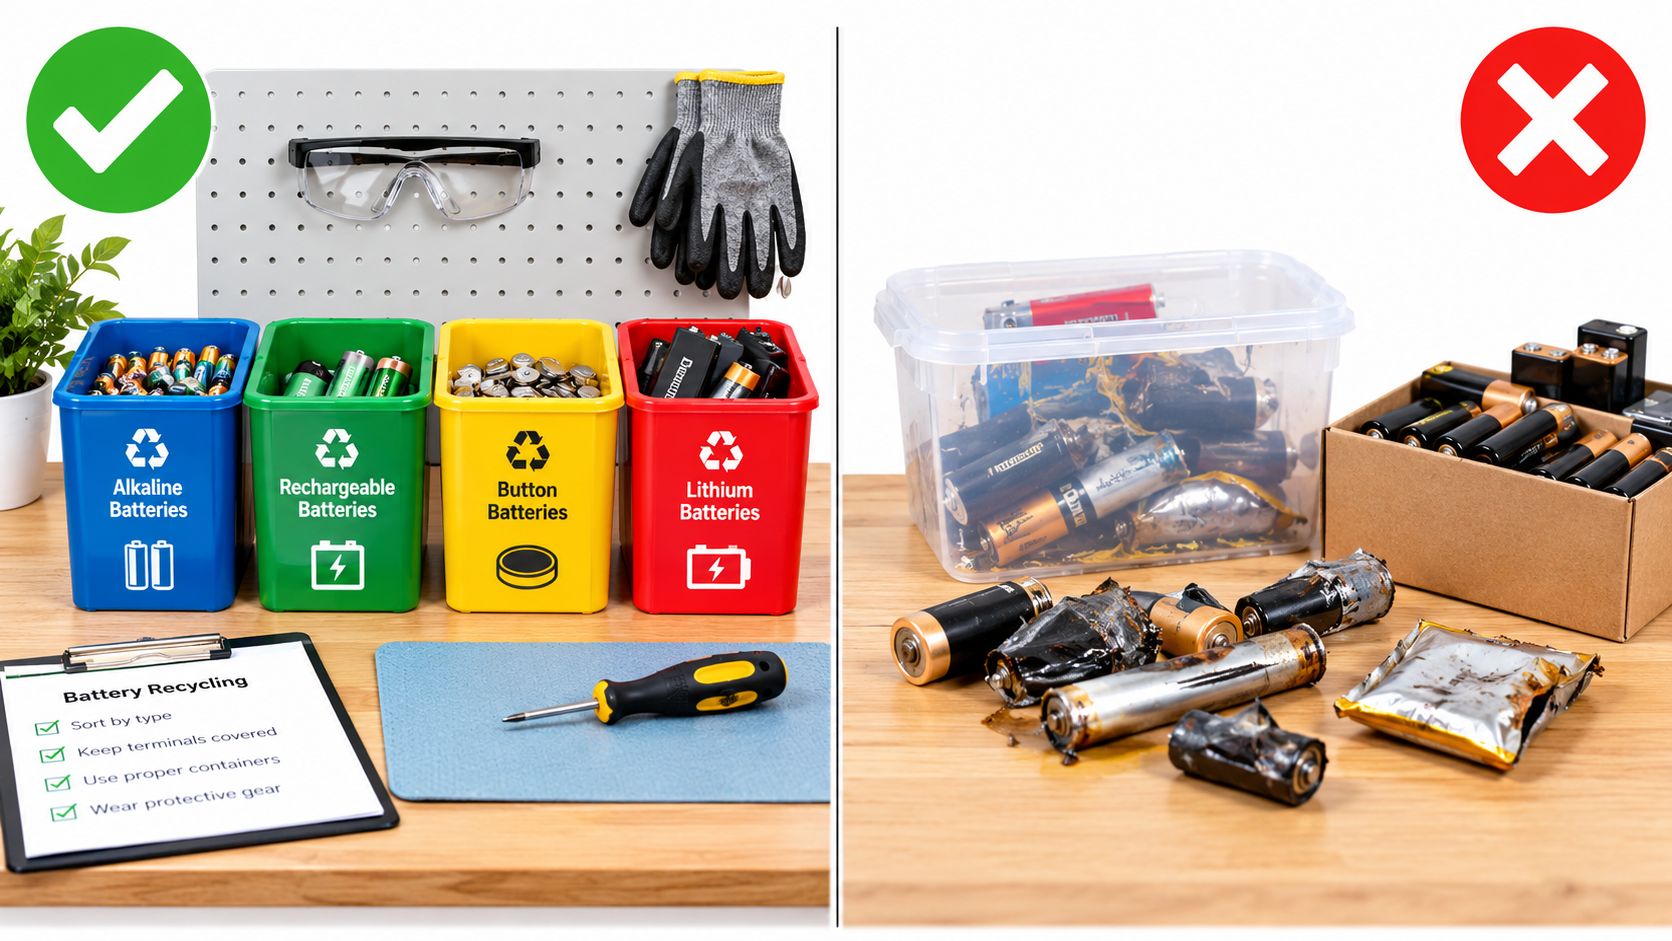
Fallos que aparecen en instalaciones reales
En un parking, el problema suele empezar cuando una batería dañada queda junto a materiales de mantenimiento porque el equipo espera “resolverlo después”. En un hotel, puede ocurrir que recepción avise de un vehículo inmovilizado, pero nadie haya definido quién debe aislarlo. En una flota, el taller puede retirar el paquete y dejarlo sin etiquetado claro para el siguiente turno.
Los patrones de riesgo son previsibles:
- Almacenamiento sin clasificación: separar por tipo, estado y origen antes de decidir el transporte.
- Desconocimiento del estado eléctrico: no asumir que una batería descargada está libre de riesgo.
- Gestor elegido por precio: comprobar autorización, experiencia y capacidad para la química concreta.
- Documentación incompleta: conservar registros desde la retirada hasta la recepción.
- Ausencia de responsable: asignar una persona y un suplente para cada instalación.
- Integración deficiente: conectar la gestión de residuos con mantenimiento, incidencias y compras.
La gestión digital de la recarga también puede ayudar, aunque no sustituye el trabajo del gestor de residuos. Un CPMS es el sistema que centraliza cargadores, sesiones, usuarios, consumos e incidencias. Con estándares como OCPP, el cargador puede comunicarse con el sistema de gestión aunque los equipos y el software procedan de empresas distintas. OCPI facilita la conexión con redes externas, por ejemplo, para que usuarios de otras plataformas accedan al servicio.
Cómo reducir costes sin recortar seguridad
La reducción de costes no consiste en almacenar baterías durante más tiempo ni en contratar el transporte más barato. Funciona mejor agrupar retiradas planificadas cuando el gestor lo permite, registrar el estado de cada unidad desde el primer día y evitar desplazamientos fallidos por errores de clasificación.
En una instalación nueva, incluye desde el diseño un espacio temporal de custodia, señalización, acceso restringido y un procedimiento de escalado. En una instalación existente, revisa los contratos de mantenimiento y confirma si contemplan baterías sustituidas, unidades dañadas y documentación de entrega.
También conviene seleccionar hardware con visión operativa. La guía oficial de la ITC-BT-52 establece conectores Tipo 2 para los puntos de corriente alterna dentro de los rangos indicados y Combo 2, también conocido como CCS2, como requisito mínimo en corriente continua. Elegir equipos compatibles simplifica la operación, pero no evita la necesidad de revisar potencia disponible, protecciones, ventilación, accesos y mantenimiento.
Evenergia puede integrar el diseño, la instalación y la operación de infraestructura de recarga, con monitorización remota, gestión mediante CPMS, mantenimiento y coordinación de incidencias. Para un hotel, parking o flota, esa coordinación permite conectar el funcionamiento diario de los cargadores con procedimientos claros para retirar equipos y baterías cuando llega el momento.
La ventaja competitiva no está en afirmar que una empresa recicla, sino en poder demostrar que cada batería siguió un recorrido seguro, documentado y técnicamente adecuado. En 2026, prepara tu instalación con un protocolo de retirada, valida ahora a tus gestores y solicita una evaluación de tu infraestructura a Evenergia. Su equipo puede revisar el emplazamiento, la operación de recarga y la integración de mantenimiento y gestión de residuos en una propuesta adaptada a tu negocio.
Publicado el
Escrito por Cristian Mejía Castellano, Account & Operations Manager en EVenergia.
Lo que hacemos sobre esto
Si has llegado hasta aquí buscando resolverlo, estas son las páginas que lo cuentan entero.
Sigue leyendo
Puntos de recarga para motos electricas
Un huésped llega al hotel con una moto eléctrica, pregunta dónde puede cargarla y recibe una respuesta incómoda: hay plazas para coches eléctricos, pero ninguna permite maniobrar…
Protecciones diferenciales en cargadores EV
Un sábado por la noche, un hotel puede tener tres vehículos eléctricos conectados en su parking y seis plazas preparadas para carga. Si dispara el diferencial general, los…

Cargador monofásico coche eléctrico
Un hotel instala cuatro plazas de recarga, las anuncia como un servicio premium y, al llegar los primeros huéspedes, el cuadro eléctrico dispara la protección cuando varios vehículos empiezan a…
¿Lo estás valorando para una instalación real?
Revisamos la instalación eléctrica, el equipamiento y la operación, y decimos qué parte de lo que ya hay se puede conservar.